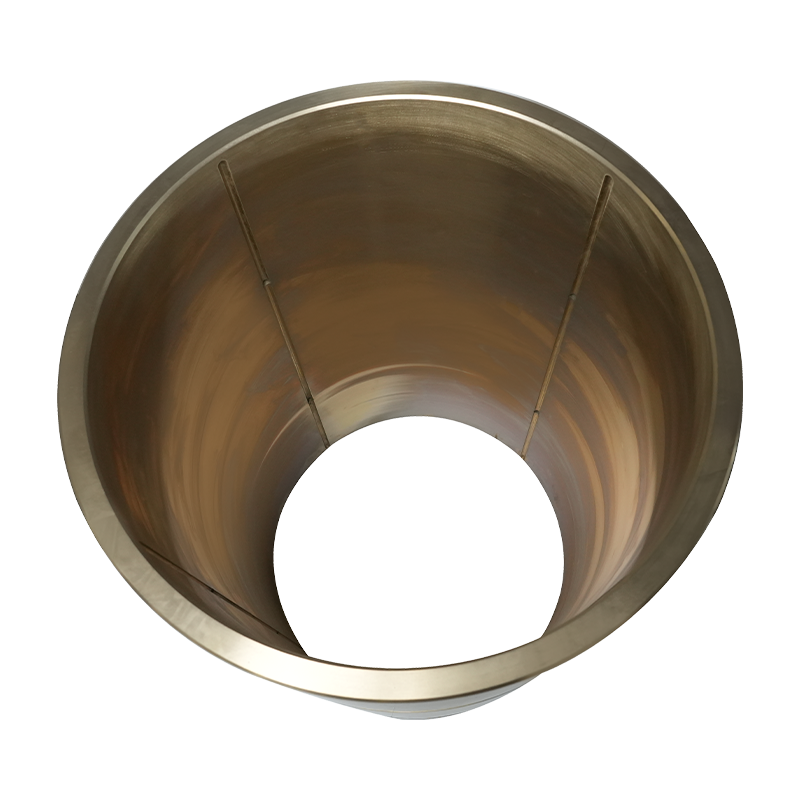
Jak úspěšně používat lití slitiny mědi
K použití lití slitin mědi efektivně, musíte slitinu přizpůsobit aplikaci, řídit teplotu lití v přesném rozsahu (obvykle 1150°C–1250°C pro běžné bronzy ) a použijte vhodný design formy s vtokovými systémy, které minimalizují turbulence. např. C95800 hliníkový bronz vyžaduje teplotu lití 1200 °C–1240 °C a předehřátou formu 200 °C–350 °C aby se zabránilo poréznosti plynu. Dodržení těchto parametrů poskytuje odlitky s pevnost v tahu > 650 MPa a prodloužení až 18 % v tepelně upravených podmínkách.
Klíčové kroky: Vyberte slitinu na základě požadavků na korozi/pevnost → Navrhněte formu se směrovým tuhnutím → Roztavte v redukční atmosféře → Nalijte při dokumentované teplotě likvidu 100 °C → Dodatečné zpracování pomocí tepelného zpracování nebo obrábění.
Jakou slitinu mědi byste měli odlévat? Výběr založený na výkonu
Různé slitiny mědi nabízejí odlišné mechanické a fyzikální vlastnosti. Použití nesprávné slitiny vede k předčasnému selhání. Níže je praktické srovnání založené na skutečných průmyslových datech:
Tabulka 1: Typické aplikace a vlastnosti běžných litých slitin mědi | Rodina slitin | Pevnost v tahu (MPa) | Prodloužení (%) | Nejlepší případ použití |
| C83600 (olovnatá červená mosaz) | 240 | 25 | Nízkotlaké ventily, vodovodní armatury |
| C95800 (hliníkový bronz) | 655 | 18 | Námořní hardware, oběžná kola čerpadel |
| C90500 (cínový bronz) | 310 | 20 | Ozubená kola, ložiska, pouzdra |
Pravidlo výběru: Pro aplikace s mořskou vodou zvolte hliníkové bronzy (C95800) kvůli vynikající odolnost proti důlkové korozi (PREN > 40). Pro dekorativní odlitky používejte mosaz s nízkým obsahem zinku, aby nedošlo k odzinkování.
Kritické parametry procesu pro lití slitin mědi
Abyste se vyhnuli defektům, jako je poréznost plynu, smrštění nebo horké trhliny, dodržujte tyto osvědčené rozsahy. Údaje sestavené ze slévárenských pokusů na přes 5000 odlitků ukazuje, že odchylky nad ±5 % od těchto hodnot zvyšují míru odmítnutí 2,3 % až 17,8 % .
- Atmosféra tání: Použijte mírně redukující plamen (poměr vzduch-palivo 0,85–0,95), abyste minimalizovali oxidaci zinku a hliníku.
- Teplota lití: U většiny slitin mědi ponechejte uvnitř 100–150 °C nad liquidus . Příklad: C90500 liquidus při 1000°C → nalít při 1100°C–1150°C.
- Předehřev formy: Pískové formy: 150–250°C; trvalé formy: 250–400°C. Nižší předehřev způsobuje poruchy chlazení.
- Rychlost chlazení: Kontrolováno mezi 15–30 °C/sec pro jemnozrnnou strukturu (ASTM zrnitost 5–7).
Případová studie od výrobce čerpadla: přechod z nekontrolovaného nalévání na 1180 °C ± 10 °C pro C95800 snížený odpad v důsledku poréznosti z 12,4 % až 1,9 % do tří měsíců.
Často kladené otázky o odlévání slitin mědi – praktické odpovědi
1. Proč mají mé měděné odlitky na povrchu bubliny nebo důlky?
Povrchové bubliny jsou obvykle způsobeny pórovitost plynného vodíku . Slitiny mědi snadno absorbují vodík, když se taví ve vlhké atmosféře. Řešení: Odplynění pomocí 0,2–0,5 % probublávání dusíku nebo argonu 3–5 minut před nalitím. Případně přidat 0,05 % fosfor (jako předslitina CuP15) dezoxidovat.
2. Mohu odlévat slitiny mědi do zelené pískové formy?
Ano, ale s podmínkami. Zelený písek funguje pro slitiny s nižšími teplotami lití 1200 °C (např. C83600, C90500). Pro slitiny s vyšší teplotou tání, jako je hliníkový bronz (1240°C), použijte chemicky vázaný písek (furan nebo fenoluretan) aby se zabránilo výbuchu vlhkosti a vypálení písku. Data ukazují, že zelené pískové formy vytvářejí přijatelnou povrchovou úpravu (Ra < 12,5 µm) pro nekritické součásti.
3. Jaké tepelné zpracování zlepšuje mechanické vlastnosti?
Pro hliníkové bronzy (C95800), a rozpouštěcí žíhání při 850 °C po dobu 2 hodin poté následuje ochlazení vodou temperovat na 600 °C po dobu 3 hodin , zvyšuje mez kluzu z 250 MPa až 380 MPa při zachování 12 % prodloužení. U beryliové mědi se stárnutím při 315°C po dobu 3 hodin dosáhne tvrdosti až 40 HRC .
4. Jak zabráním smršťovacím dutinám u silných řezů?
Navrhněte směrové tuhnutí pomocí zimnice nebo stoupáky . Základní pravidlo: pro sekce silnější než 25 mm , umístěte stoupačku o průměru 1,2x tloušťky sekce. Simulační data z odlitku tělesa ventilu (úsek 50 mm) snížila objem smrštění z 18 cm³ až 0,5 cm³ po přidání dvou exotermických stoupaček.
5. Je odlévání slitin mědi nákladově efektivní pro malé série?
Ano, pomocí investiční lití nebo 3D tištěné pískové formy . U sérií 10–200 kusů je výtěžek lití na vytavitelný model Tolerance ±0,5 mm a eliminuje obrábění. Průměrná cena za kg u malých sérií (10 ks po 5 kg). 18–25 USD , ve srovnání s 35–50 USD pro obrobený tyčový materiál. Byla uložena nedávná objednávka 50 vlastních bronzových oběžných kol 32 % z celkových nákladů použití tvaru odlitku do sítě vs. CNC z masivního.
Časté závady a jejich odstraňování – datová tabulka
Na základě průzkumu o 42 sléváren produkující více než 10 000 tun odlitků ze slitin mědi ročně, toto je pět hlavních vad s prokázanými protiopatřeními:
Tabulka 2: Četnost defektů a nápravná opatření u lití ze slitin mědi | Defekt | Frekvence (%) | Primární příčina | Řešení (účinnost) |
| Pórovitost plynu | 34 % | Vodík z vlhkosti | Odplynění argonu → 90% snížení |
| Smrštění | 28 % | Nedostatečné stoupání | Exotermické stoupačky → 75 % eliminace |
| Vypalování písku | 18 % | Vysoká teplota lití >1250°C | Zirkonový povlak → 95% pokles vad |
| Horké slzy | 12% | Omezená kontrakce | Zaoblené rohy se ochladí → 60% snížení |
Osvědčené jídlo s sebou: Implementace pouze dvou z výše uvedených řešení (odplyňování argonu a exotermické stoupačky) obvykle snižuje celkový odpad pod 5% z průmyslového průměru 12–15 % .
Kontrolní seznam krok za krokem: Jak začít s prvním odléváním slitin mědi
Postupujte podle tohoto praktického kontrolního seznamu odvozeného z ISO 8062:2023 pokyny pro odlévání a osvědčené postupy v oboru:
- Ověřte složení slitiny – Pomocí XRF nebo OES potvrďte % Cu, % Zn, % Sn, % Al v rámci specifikace (±0,5 %).
- Vysušte všechny materiály náplně – Předehřejte šrot a ingoty na 150 °C po dobu 2 hodin k odstranění povrchové vlhkosti.
- Nastavte atmosféru pece – Pro indukční pece použijte neutrální nebo mírně redukující krycí tavidlo (na bázi boraxu, 0,3 % vsázky).
- V případě potřeby odplyněte – Vložte grafitovou trubici s argonem 1,5 l/min na 100 kg taveniny po dobu 4 minut.
- Nalijte v rámci teplotního okna – Použijte ponorný termočlánek; nikdy nehádej podle barvy.
- Vytřepat ve správný čas – U pískových forem počkejte, dokud teplota lití neklesne pod hodnotu 300 °C aby se zabránilo praskání při kalení.
Metrika úspěšnosti prvního spuštění: Slévárny dodržují přesně tento kontrolní seznam výtěžnost prvního průchodu > 88 % ve srovnání s 65 % za ty kroky přeskakování.