

Cínové bronzové pouzdro pro důlní zařízení používá jako základní materiál vysoce čistou...
Domů / Novinky / Novinky z oboru / Měděná pouzdra: kritické otěruvzdorné a mazací součásti v průmyslových strojích
Lodní Pohon A Těsnicí Zařízení
Oceánské vrtání a zvedací zařízení lodních zámků
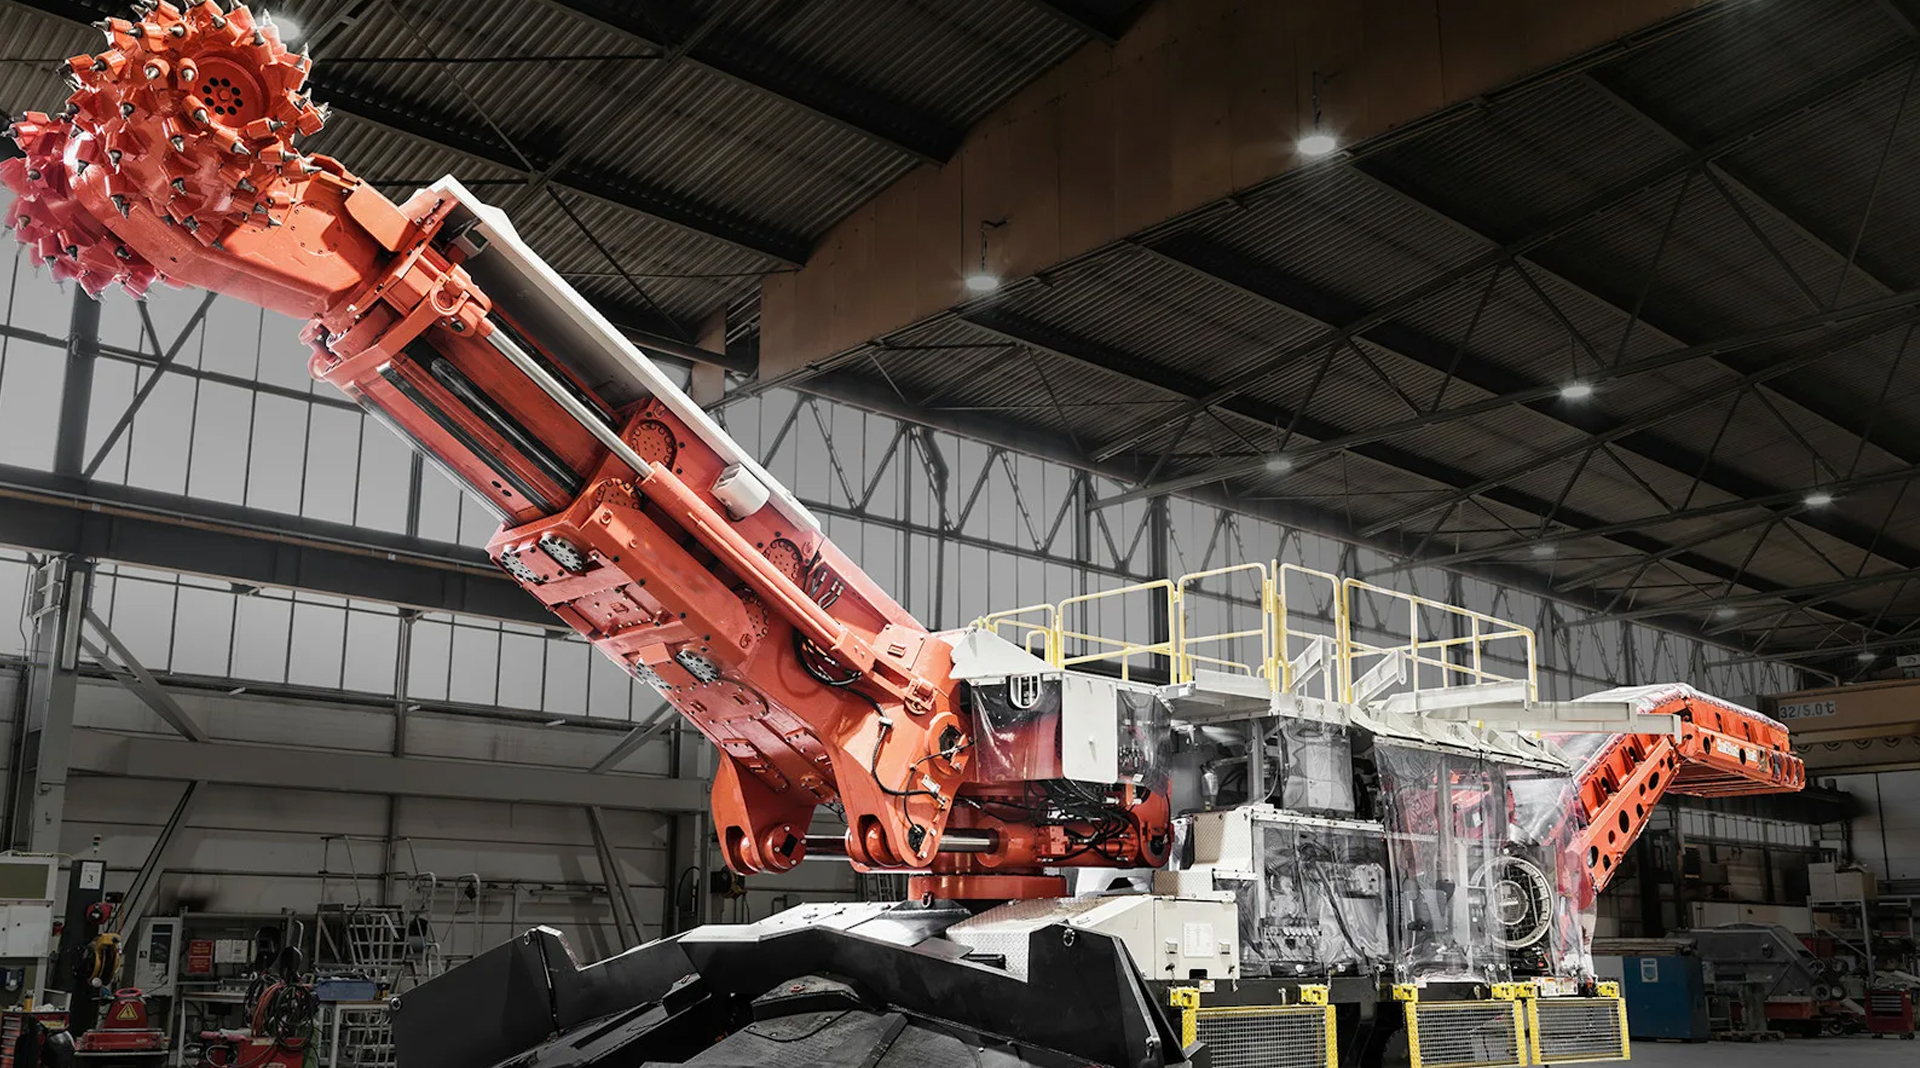
Těžební zařízení
Stavební stroje
Ropa a plyn, hutní zařízení
Měděná pouzdra: kritické otěruvzdorné a mazací součásti v průmyslových strojích
I. Definice a základní struktura
Měděná pouzdra, také známá jako měděná pouzdra, měděná ložiska nebo obyčejná měděná pouzdra, se obvykle týkají válcových, přírubových nebo geometricky tvarovaných součástí pouzdra vyrobených z mědi nebo slitin mědi. Jejich hlavní funkcí je zabudování do otvorů v ložiskovém tělese, které slouží jako nosné rozhraní pro rotující hřídele nebo hřídele s vratným čepem. Během provozu dochází k relativnímu klouzání mezi hřídelí a povrchem vnitřního vývrtu pouzdra, což jej vystavuje radiálnímu zatížení (některá provedení s přírubou mohou také odolat omezenému axiálnímu zatížení). Typické struktury zahrnují hladké otvory, konstrukce s axiálními/spirálovými olejovými drážkami, olejovými otvory a přírubami pro axiální polohování, což vede k relativně jednoduché a kompaktní celkové konstrukci.
II. Materiál jádra: Technické vlastnosti slitin mědi
Měď a slitiny mědi jsou vybrány jako materiály pouzder díky kombinaci fyzikálních a mechanických vlastností, které jsou v souladu s požadavky na kluzná ložiska:
Samomazné vlastnosti: Zejména olovnaté bronzy (např. C94300) nebo slinuté materiály na bázi mědi obsahující tuhá maziva (grafit, MoS₂), které účinně snižují koeficient tření a opotřebení za podmínek mezního mazání nebo suchého tření.
Odolnost proti opotřebení: Slitiny mědi mají střední tvrdost a poskytují dobrý výkon při opotřebení, když jsou spárovány s hřídelemi z kalené oceli, příkladem jsou vysoce pevné hliníkové bronzy (např. C95400).
Tepelná vodivost: Vysoká tepelná vodivost mědi (~380 W/(m·K)) rychle odvádí teplo generované třením a zabraňuje tak selhání způsobenému místním přehřátím.
Odolnost proti korozi: Cínové bronzy (např. C93200/C93700) a hliníkové bronzy vykazují v různých prostředích (včetně některých chemických médií a mořské vody) vynikající odolnost proti korozi ve srovnání s běžnými ocelmi.
Mechanické vlastnosti: Mají dostatečnou pevnost v tlaku a houževnatost, aby vydržely zatížení a nárazy.
Přizpůsobivost a zabudovatelnost: Relativně měkká povaha materiálu umožňuje jeho mírnou deformaci, aby se přizpůsobila vychýlení hřídele nebo mírnému vychýlení (přizpůsobivost) a umožňuje usazení drobných tvrdých částic do pouzdra, čímž se zabrání poškrábání drahých hřídelí (možnost zapuštění).
Běžné typy slitin mědi:
Cínový bronz: Nejpoužívanější (např. SAE 660, C93200). Obsah cínu (6-10%) zvyšuje pevnost, odolnost proti opotřebení a korozi a nabízí vynikající celkový výkon.
Olovnatý bronz: (např. SAE 64, C94300). Vysoký obsah olova (18-25%) poskytuje vynikající samomazné vlastnosti a vlastnosti proti zadření, vhodné pro vysoce rázové a obtížně mazatelné aplikace.
Hliníkový bronz: (např. C95400, C95500). Vysoká pevnost, vysoká tvrdost, vynikající odolnost proti korozi (zejména odolná proti erozi mořskou vodou), používá se pro velké zatížení a vysoce korozivní prostředí.
mosaz: (např. C36000). Nízká cena, vhodné pro malé zatížení, nízké rychlosti a neagresivní korozivní prostředí.
Materiály práškové metalurgie na bázi mědi: Vyrábí se sintrováním, může být předem impregnováno mazacím olejem (ložiska impregnovaná olejem) nebo může obsahovat pevná maziva (grafit, MoS₂), čímž je dosaženo vynikajícího samomazání a bezúdržbových vlastností.
III. Princip činnosti a mazací mechanismus
Jako kluzná ložiska, měděné průchodky fungují na základě kluzného kontaktu mezi hřídelí a povrchem vnitřního otvoru. V ideálním případě je během otáčení hřídele mazivo nasáváno do sbíhající se klínovité mezery v důsledku viskozity a rotace hřídele, čímž se vytvoří hydrodynamický olejový film, který hřídel „plave“, čímž se dosáhne mazání plně tekutým filmem (minimální tření). Při spouštění/vypínání, při nízkých otáčkách/vysokém zatížení nebo nedostatečném mazání se však primárně spoléhají na:
Hraniční mazání: Spoléhá na ultratenké molekulární mazací filmy adsorbované na kovové povrchy nebo vrstvy pevných maziv pro snížení tření a opotřebení. Slitiny mědi vykazují v tomto stavu stabilní výkon.
Vlastní mazání: Samotný materiál (např. exsudace olověné fáze v olovnatém bronzu, uvolňování oleje z pórů v olejem impregnovaných slinutých měděných pouzdrech, filmy pro přenos tuhého maziva) zajišťuje nepřetržité mazání, což výrazně snižuje závislost na nepřetržitém externím zásobování olejem.
Stav mazání měděných pouzder je dynamický a přímo ovlivňuje jejich výkon a životnost:
Stribeckova křivka a stavy mazání:
Hydrodynamické mazání: Tvoří při vysoké rychlosti, nízkém zatížení, dostatečné viskozitě. Nejnižší koeficient tření (μ ≈ 0,001-0,01). Měděná pouzdra, protože jsou měkčí, mají lepší schopnost tvorby olejového filmu než tvrdá ložiska.
Smíšené mazání: Střední podmínky. Částečný drsný kontakt, částečná podpora zatížení olejovým filmem. Koeficient tření se zvyšuje (μ ≈ 0,01-0,1). Zabudovatelnost a přizpůsobivost slitin mědi zde nabízí významné výhody.
Hraniční mazání: Dominuje při nízkých otáčkách, vysokém zatížení, start-stop nebo nedostatečném mazání. Nejvyšší koeficient tření (μ ≈ 0,1-0,3). Hlavní hodnota slitin mědi spočívá v jejich vynikajícím výkonu a vlastnostech proti zadření při mezním mazání.
Mechanismy pro zlepšení mezního mazání pro měděná pouzdra:
Vlastnosti materiálu: Olověný film z olovnatého bronzu, pevný film maziva ze slinutých materiálů grafit/MoS₂.
Povrchová úprava: Pokovování měkkým kovem (cín, indium) nebo fosfátování na povrchu pouzdra může dále snížit hraniční koeficient tření a zlepšit schopnost proti zadření.
Přísady do maziv: Extrémní tlak (EP) a přísady proti opotřebení (např. ZDDP, MoDTC) reagují s měděnými povrchy a vytvářejí ochranné filmy.
Detailní samomazné mechanismy:
Ložiska impregnovaná olejem: Spolehněte se na kapilární působení a zvýšení provozní teploty, abyste nasávali uložený olej z propojených pórů na třecí plochu. Při odstávce se olej znovu vstřebává. Rozhodující je výběr maziva (viskozita, oxidační stabilita) a struktura pórů (konektivita, distribuce).
Ložiska s pevným mazivem: Grafit/MoS₂ nepřetržitě přechází na protiplochu pod třecími smykovými silami a vytváří vrstvu s nízkou pevností ve smyku. MoS₂ funguje lépe ve vakuu nebo v suchém prostředí.
IV. Hlavní typy a konstrukční varianty
Varianty designu měděných pouzder jsou určeny geometrií, materiálem/procesem, potřebami mazání a speciálními funkčními požadavky. Níže uvedená klasifikace je systematická ve čtyřech klíčových dimenzích:
1. Geometrická klasifikace a funkční adaptace
Válcová pouzdra: Základní trubková konstrukce, soustředné vnitřní/vnější průměry, žádné další funkce. Základní funkcí je čistě radiální podpora zatížení. Poměr délky k průměru (L/d) typicky navržený mezi 0,5 - 1,5. Příliš nízký poměr (<0,5) riskuje koncentraci okrajového napětí; příliš vysoká (>1,5) zvyšuje riziko opotřebení hran. Typické aplikace: podpěry válečků dopravníků, pouzdra hřídele motoru v prostorově omezených scénářích.
Přírubová pouzdra: Vyznačte se radiální přírubou na jednom nebo obou koncích válce. Tloušťka příruby by měla být ≥0,1násobek vnějšího průměru (D), s vnějším průměrem rozšířeným na 1,2-1,5D pro efektivní axiální umístění. Čelo příruby může odolat axiálním silám ≤ 20 % radiálního jmenovitého zatížení. Vhodné pro koncové kryty převodovek, pouzdra ložisek čerpadel vyžadující obousměrné upevnění.
Přítlačné podložky: Ploché provedení prstence, tloušťka pouze 0,05-0,1D. Speciálně pro scénáře čistě axiálního zatížení (např. koncové dorazy šnekového hřídele). Rovinnost lícovaného povrchu ≤0,01 mm, aby se zabránilo nerovnoměrnému zatížení. Vysoce přesné aplikace vyžadují povrchové broušení na Ra ≤ 0,4 μm.
Kulová pouzdra: Vyznačují se kulovou strukturou vnitřního otvoru, tolerancí kulového průměru řízenou na stupeň IT8. Umožňuje vychýlení osy hřídele ±10°-15°, kompenzuje chyby při instalaci. Klíčovým parametrem je poměr úhlu oscilace k průměru kuličky (např. max. 12° oscilace pro průměr kuličky 40 mm). Široce používané v kloubových bodech strojírenských strojů, automobilových závěsných spojích.
Přírubová pouzdra (válcovaná hrana): Tvořeno za studena na konci válce (bez obrábění), výška příruby ≤0,05D. Poskytuje levné axiální umístění, ale nosnost je pouze 30 % obrobených přírubových pouzder. Typické aplikace: vodicí lišty tiskárny, mechanismy s nízkou zátěží ve spotřebičích.
2. Materiálový proces a korelace výkonu
Lité pouzdra: Vyrobeno pískovým nebo odstředivým litím, především z cínového bronzu (C93200) nebo hliníkového bronzu (C95400). Hustota odstředivého lití je ~15% vyšší než u lití do písku; pevnost v tlaku může dosáhnout 600 MPa (hliníkový bronz). Vhodné pro těžké komponenty s OD >50 mm, např. pouzdra čepů rypadel.
Kovaná pouzdra: Za tepla/studena kovaný cín nebo hliníkový bronz. Velikost zrna je ~50% jemnější než odlitek, únavová životnost se zvyšuje 2-3krát. Náklady se však zvyšují o ~30%. Používá se hlavně pro vysoce namáhané kritické díly, jako jsou pohony letadel, vysokorychlostní hydraulické ventily.
Pouzdra pro práškovou metalurgii (PM): Slinuté kompozity s měděnou matricí (Cu-Sn-Fe-grafit), pórovitost 15-30 %. Typy impregnované olejem se samomaznou kapilárou; typy pevných maziv obsahují 5-15 % grafitu/MoS₂. Hromadná výroba snižuje náklady o ~40%, vhodné pro normalizované díly s vnějším průměrem 1-50 mm (např. pouzdra motoru spotřebiče).
Obrobená pouzdra: Soustruženo z tyčového materiálu (Materiály: C36000 mosaz / C54400 olovnatý bronz). Rozměrová přesnost do třídy IT7, drsnost povrchu Ra ≤0,8 μm. Vhodné pro malosériové zakázkové díly, ale využití materiálu <60%.
3. Inovace struktury mazání
Axiální rovné drážky: 1-4 rovnoměrně rozmístěné rovné axiální drážky obrobené na vnitřní stěně (šířka 2-3mm, hloubka 0,5-1mm), délka drážky ~80% celkové délky. Funkce: zásobník oleje a axiální rozvod maziva. Vhodné pro vratný pohyb s úhlem oscilace <90°.
Šroubové drážky: Jedno nebo vícestartové spirálové provedení (úhel šroubovice 15°-30°). Vytváří hydrodynamický čerpací efekt během rotace, tlačí mazivo z nízkotlakých do vysokotlakých zátěžových zón. Vhodné pouze pro jednosměrné otáčení (např. hřídele motoru); zpětné otáčení způsobuje selhání mazání.
Křížové drážky: Axiální a obvodové drážky se protínají a vytvářejí kapsy zadržující olej, čímž se zvyšuje kapacita oleje o ~50 %. Kompromisem je 15-20% ztráta nosné plochy. Vhodné pro nízká rychlost, těžká břemena (např. podpěry metalurgických zařízení); skutečný měrný tlak musí být ověřen v návrhu.
Mikroporézní struktura impregnovaná olejem: Propojené póry (velikost pórů 10-50 μm) v PM pouzdrech adsorbují mazací olej, obsah oleje 15-25%. Zvýšení provozní teploty podporuje exsudaci oleje; kapilární akce reabsorbuje olej během zastavení. Rovnoměrnost pórů vyžaduje změnu hustoty ≤ 5 %, aby se zabránilo místnímu suchému tření.
4. Kompozitní konstrukce a speciální konstrukce
Měděná pouzdra s ocelovou zadní částí: Plášť z nízkouhlíkové oceli (tloušťka 1-3 mm) spojený s vrstvou slinuté mědi (tloušťka 0,5-2 mm). Ocel poskytuje tuhost proti deformaci (modul pružnosti ~200 GPa); měď optimalizuje třecí výkon. Cena ~25% nižší než pevná měděná pouzdra. Používá se ve vodicích pouzdrech automobilových převodovek.
Kompozitní pouzdra PTFE: Měděný substrát povrchově slinutý porézní bronzovou vrstvou, následně vyplněný směsí PTFE/olovo (tloušťka 0,01-0,03 mm). Koeficient tření pouze 0,02-0,08, chemicky odolný a v souladu s požadavky FDA pro potraviny. Speciálně pro prostředí bez oleje (např. ložiska linky na plnění potravin).
Zabudovaná pouzdra tuhého maziva: Otvory vyvrtané v zátěžových zónách obsahují φ2-5 mm grafitové/MoS₂ zátky, které pokrývají 10-20 % plochy. Zátky nepřetržitě uvolňují mazivo a prodlužují tak 3x bezúdržbovou životnost v extrémních podmínkách. Vhodné pro články řetězu vysokoteplotních pecí (>400°C), jaderné ventily.
Vysokoteplotní adaptivní pouzdra: Hliníkový bronz (C95400) substrát laserově mikrotexturovaný povrch (průměr mikro důlku 100μm, hloubka 50μm). Mikrodlíčky uchovávají vysokoteplotní tuhou mazací pastu (slídu s fluoridem vápenatým). Vůle zvětšená na 1,5x standardní hodnotu pro kompenzaci tepelné roztažnosti.
V. Široce aplikovaná pole
Systémy odpružení automobilového podvozku (typické: pouzdra řídicích ramen):
Podmínky: Nízkorychlostní oscilace (±30°), vysoké rázové zatížení (vícenásobná hmotnost vozidla přes nerovnosti), vícesměrné síly (radiální axiální torzní), vystavení vodě/soli. Požadavky: Vysoká odolnost proti nárazu, dobrá elasticita/tlumení (NVH), odolnost proti korozi, dlouhá životnost, bezúdržbovost.
Materiál/Design: Gumovo-kovová kompozitní pouzdra (jádro: pouzdro z olovnatého bronzu/slinuté mědi). Měděné pouzdro poskytuje kloubový povrch s nízkým třením a vysokou nosnost; pryž poskytuje pružnost, tlumení a izolaci vibrací. Hlavním proudem je olovnatý bronz C94300 nebo samomazné slitiny slinuté mědi.
Stavební stroje (Typické: Pouzdra s čepem spojky lopaty):
Podmínky: Velmi nízká rychlost otáčení/kmitání, extrémně vysoké rázové zatížení (odolnost proti kopání), silné abrazivní znečištění (písek/bahno). Obtížné mazání. Požadavky: Velmi vysoká pevnost v tlaku a rázu, výborná zalévací schopnost, odolnost proti abrazivnímu opotřebení, samomazání.
Materiál/Design: Silnostěnná litá hliníková bronzová pouzdra (C95400/C95500) nebo povrchově kalená kompozitní pouzdra ze slinuté slitiny mědi. Často jsou navrženy s širokými olejovými drážkami nebo tukovými kanály.
Hydraulické válce (typické: čepová pouzdra / ložisková pouzdra na konci tyče):
Podmínky: Nízkorychlostní oscilace nebo rotace s omezeným úhlem, středně vysoké radiální zatížení. Vystaveno hydraulickému oleji (možná kontaminace vody). Požadavky: Nízké a stabilní tření, odolnost proti opotřebení, odolnost vůči oleji, dlouhá životnost.
Materiál/Design: Litý cínový bronz (C93200/C93700) nebo olejem impregnovaný slinutý bronz. Přesné vnitřní vrtání, spárované s tvrzeným přesným hřídelem. Olejové drážky zajišťují tvorbu olejového filmu.
Motory spotřebiče (typické: pouzdra motoru ventilátoru):
Podmínky: Střední rychlost (1000-3000 ot./min), malá zátěž, vyžaduje nízkou hlučnost, bezúdržbovost, nízká cena, dlouhá životnost (>10 let). Provozní teplota do 80-100°C.
Materiál/Design: Olejem impregnovaná pouzdra ze spékané mědi a železa nebo na bázi mědi (nízká cena, dobré samomazání). Malé provedení s hladkým vývrtem. Přísná kontrola vůle pouzdra hřídele (třída H8/f7) zajišťuje tichý chod.
Vysokoteplotní aplikace (např. pouzdra řetězu řetězu průmyslových pecí):
Podmínky: Nízká střední rychlost, vysoká teplota (200-400°C). Konvenční maziva selhávají.
Materiál/Design: Speciální vysokoteplotní slinuté slitiny mědi (s vysokoteplotními pevnými mazivy, jako jsou fluoridy, komplexní oxidy kovů) nebo litý hliníkový bronz (C95400) ve spojení s vysokoteplotním mazivem (např. PAO/SH MoS₂ zahuštěným polymočovinou) nebo grafitovou pastou.
VI. Analýza výhod a omezení
Nenahraditelné výhody
Extrémní nosnost:
Šampion v nízké rychlosti/vysoké zátěži: Litá hliníková bronzová (C95400) pevnost ve statickém tlaku dosahuje 250 MPa při mazání olejem (mez valivého ložiska pro stejnou velikost ~150 MPa).
Odolnost proti nárazu: Pouzdra čepů stavebních strojů odolávají okamžitému nárazu 8x jmenovitému zatížení (test normy ISO 19943) bez rizika zlomení.
Spolehlivost hraničního mazání:
Samomazné materiály na bázi mědi si udržují stabilní koeficient tření μ=0,08-0,15 při hodnotách PV ≤1,5 MPa·m/s (např. slinutá měď s 15 % grafitu), dosahují >10 000 hodin bezúdržbové životnosti (údaje o poli motoru spotřebiče).
Hardcore odolnost proti korozi: Hliníkový bronz (C95800) vykazuje rychlost koroze <0,05 mm/rok v solné mlze s obsahem 3,5 % NaCl, ověřeno během 20 let provozu (ložiska lodního kormidla).
Prostorové a nákladové dvojí výhody:
Radiální velikost zmenšená o 40 % - 60 % ve srovnání s valivými ložisky (φ20 mm tloušťka stěny pouzdra hřídele pouze 3 mm).
Náklady na hromadnou výrobu práškové metalurgie sníženy o ~40 % (pouzdro motoru stěračů 0,8 ¥/ks oproti kuličkovému ložisku 2,5 ¥/ks).
Kontrola vibrací a hluku:
Tlumí vysokofrekvenční vibrace (50-2000 Hz) o >30 % (testy NVH z kompozitního pouzdra z bronzu a pryže pro automobily).
Provozní hluk o 6-10 dB(A) nižší než u valivých ložisek (srovnávací měření ventilátorů).
Přirozená omezení
Termodynamická omezení rychlosti:
Limit samomazání: Lineární rychlost >2 m/s způsobuje rychlý nárůst třecího tepla, nárůst teploty nad 120°C vede k měknutí materiálu (analýza slinuté mědi DSC).
Prahová hodnota mazání olejem: Limit nuceného mazání olejem V≤6 m/s (za tento limit praskne olejový film, koeficient tření vyskočí na 0,3 ).
Ztráta výkonu třením (fyzikální zákon):
Koeficient tření smíšeného mazání μ≥0,08 (Valivá ložiska μ≈0,001-0,005), což vede k 5-8x vyšší spotřebě energie (při stejné hodnotě PV).
Při vysokorychlostním provozu (V>3 m/s) může spotřeba energie dosáhnout 15 % až 30 % celkového výkonu systému (údaje energetického auditu motoru dopravníku).
Hranice selhání citlivé na přesnost:
Přísné tolerance uložení hřídele s vrtáním: Vrtání ložiskového tělesa třídy H7 (toleranční pásmo ±0,018 mm), průměr hřídele třídy h9/f8.
Odchylka montážní vůle >0,1 mm způsobuje opotřebení hrany (úhel vychýlení >0,5°) nebo zadření (hodnota PV překročena o 30 %).
Nevyhnutelné opotřebení a náklady:
Návrhová životnost obecně ≤10 000 hodin (výpočet modelu Archard: koeficient opotřebení K=1×10⁻⁶ mm³/Nm).
Interval výměny pro náročné aplikace: 5 000-8 000 hodin (povinný požadavek na příručku pro údržbu rypadla).
VII. Klíčové body pro výběr, instalaci a údržbu
Úvahy o výběru:
Načíst: Velikost, směr (radiální/axiální), povaha (statická/dynamická/šoková).
rychlost: Povrchová rychlost hřídele (m/s) nebo rychlost otáčení (ot/min) – klíčový omezující parametr.
Provozní teplota: Ovlivňuje pevnost materiálu, výkonnost maziva a tepelnou roztažnost.
Podmínky mazání: Lze zajistit spolehlivé mazání? Je nutný bezúdržbový provoz? Je povoleno znečištění životního prostředí olejem?
Provozní prostředí: Přítomnost korozivních médií (chemikálie, mořská voda), abrazivní znečištění, vlhkost atd.
Očekávaná životnost a náklady: Vyvážit potřeby výkonu s ekonomikou.
Prostorová omezení: Rozměry instalačního prostoru.
Specifikace instalace:
Čistota: Ujistěte se, že hřídel, pouzdro a vrtání pouzdra jsou absolutně čisté.
Správné zalisování: Použijte speciální nástroje (třenec, lis), abyste vyvíjeli rovnoměrný tlak podél vnějšího průměru pouzdra. Nikdy přímo narážet na vnitřní vývrt nebo čelní plochy pouzdra.
Tolerance přizpůsobení: Přísně dodržujte konstrukční požadavky na vnější průměr pouzdra pouzdra (obvykle uložení s přesahem, např. H7/s6), abyste zajistili bezpečné usazení bez otáčení. Vnitřní vůle pouzdra hřídele (např. H8/e8, H8/f7) musí být přesně zachována.
Příprava mazání: Před montáží naneste na styčné plochy vhodné množství vhodného maziva (pokud nepoužíváte samomazné, bezúdržbové provedení).
Doporučení pro údržbu:
Pravidelná kontrola: Sledujte abnormální provozní hluk, vibrace, nárůst teploty.
Měření vůle proti opotřebení: Pravidelně kontrolujte vůli mezi hřídelí a vývrtem pouzdra. Vyměňte, pokud překračuje povolenou hodnotu (obvykle specifikovanou výrobcem zařízení).
Řízení mazání (nesamomazné typy): Přísně dodržujte předepsané intervaly a metody pro doplňování nebo výměnu oleje/tuku. Ujistěte se, že jsou mazací kanály volné.
Včasná výměna: Musí být vyměněn po zjištění silného opotřebení, rýh, únavového odlupování, poškození korozí nebo přehřátí zabarvení (modrání).
Údržba životního prostředí: Minimalizujte pronikání vnějších nečistot do třecího páru.
VIII. Měděný klíč pouzdra Technické časté dotazy
Q1: Mohou samomazná měděná pouzdra skutečně fungovat bez jakéhokoli mazání?
Ano, ale s hranicemi:
Rozsah bez maziva: Platí pouze pro hodnotu PV ≤ 1,5 MPa·m/s (např. olej slinutý bronz) a typ pohybu je nízkorychlostní oscilace (<90°) nebo přerušované otáčení (<10 ot/min).
Scénář selhání: Při trvalé rychlosti otáčení >2 m/s nebo teplotě >150°C se olej s póry vypařuje; je vyžadováno doplňkové mazivo.
Q2: Poškodí opotřebované měděné pouzdro hřídel?
Závisí na spárování materiálu:
Pokud je tvrdost pouzdra < 30 % tvrdosti hřídele (např. cínový bronz HB80 vs hřídel HRC45), dochází přednostně k opotřebení pouzdra, což prodlužuje životnost hřídele 3-5krát.
Pokud je tvrdost podobná (např. nerezová ocel hřídel hliníkový bronz), může dojít k současnému opotřebení; jsou nutné pravidelné kontroly vůle (vyměňte ji, pokud je vůle > 0,3 % průměru hřídele).
Q3: Jak se rozhodnout mezi litou nebo práškovou metalurgií pro měděnou průchodku?
Rozhodovací strom:
Vyberte práškovou metalurgii (PM), pokud: Velikost šarže >10 000 ks/rok, citlivá na náklady (cílová cena < 1,5 ¥), vyžaduje složité integrované olejové drážky, vysoké požadavky na samomazání.
Odesílání vyberte, pokud: Vnější průměr >50 mm, požadovaná vysoká odolnost proti nárazu (např. pouzdro čepu rypadla), korozivní prostředí (námořní zařízení).
Q4: Jaké jsou včasné varovné příznaky selhání měděných průchodek?
Třístupňové varování:
Počáteční fáze: Abnormální vysokofrekvenční hluk (>2kHz), náhlé zvýšení zrychlení vibrací >50%.
Střední fáze: Nárůst teploty přesahuje okolní teplotu o >30°C (IR měření), kolísání třecího momentu >15%.
Kritická fáze: Viditelné zamodrání (oxidační barva) na vnitřním otvoru, odchylka vůle >0,3 mm.
Q5: Mohou být měděná pouzdra použita v potravinářských strojích?
Vyhovující řešení:
Materiál: Zvolte PTFE kompozitní pouzdra (certifikováno FDA 21 CFR 177.1550) nebo čistý hliníkový bronz (bez olova).
Struktura: Plně utěsněné provedení (IP69K) bez olejových drážek, aby se zabránilo lapačům zbytků.
Zakázáno: Olovnaté bronzy (Pb >0,1 %), olejem impregnovaná slinutá pouzdra (potenciální prosakování oleje).
Q6: Proč musí spoje stavebních strojů používat měděná pouzdra?
Důkaz o nenahraditelnosti:
Odolnost proti nárazu: Valivá ložiska se roztříští při 8násobném přetížení; měděná pouzdra se pouze plasticky deformují.
Vložitelnost: Toleruje prach na staveništi (částice > 20 μm), zatímco valivá ložiska prohlubují částice > 5 μm.
Ekonomika: Cena výměny pouzdra = 1/5 ceny valivých ložisek a nevyžaduje úplnou demontáž stroje.
Motor pohonu dopravníku běží tiše po dobu tří let, pak začne dunět při nízké rychlosti a hučet při vysoké rychlosti. Údržbář zatáhne za koncový zvon a uvnitř sedí bronzový válec velikosti šálku ...
View MoreTým údržby lomu vtlačí bronzové přírubové ložisko s průměrem 60 mm do kladky hlavy dopravníku, utáhne šrouby skříně a během měsíce zjistí, že příruba je prasklá. Bronz nebyl slabou stránkou. Čel...
View MorePředstavte si 5 MW kulový mlýn v těžebním závodě. Hřídel má průměr přes 300 mm, otáčí se rychlostí několika stovek otáček za minutu a nese velké radiální zatížení. Součást, která jej udržuje v c...
View MoreBronz nikdy neměl jediný bod tání. V praxi se většina bronzových slitin taví mezi zhruba 850 °C (1 562 °F) a 1 050 °C (1 922 °F) a typický cínový bronz s 12 % cínu taje blízko 900 °C (1 652 °F)....
View More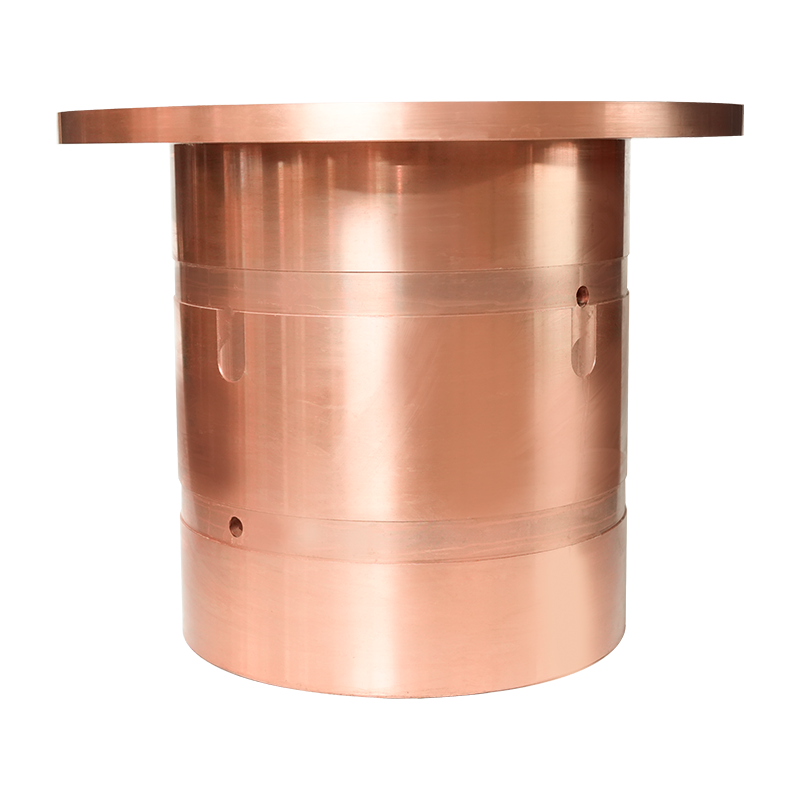
Cínové bronzové pouzdro pro důlní zařízení používá jako základní materiál vysoce čistou...
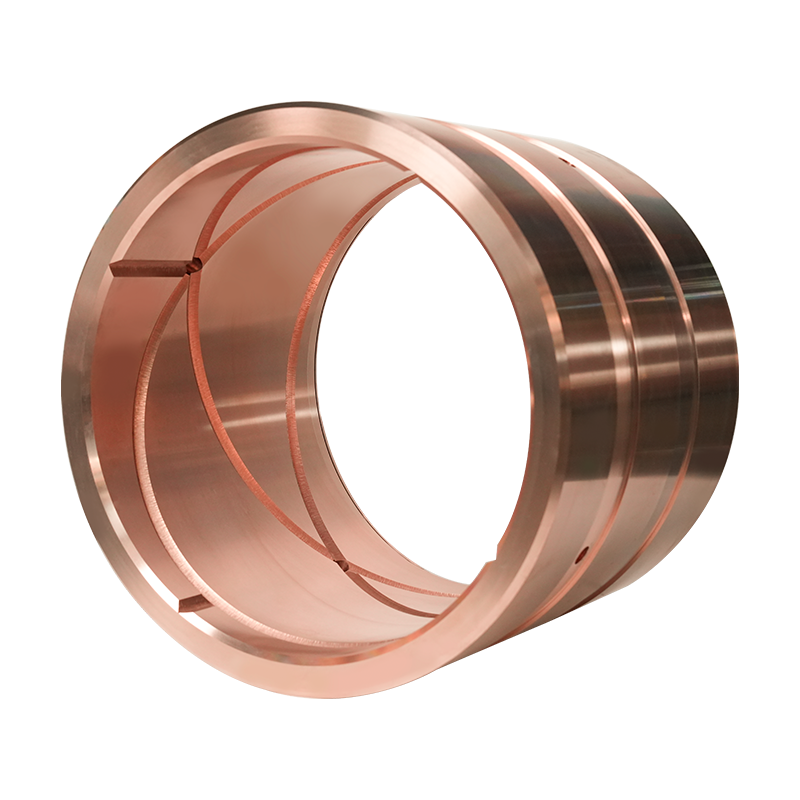
Cínové bronzové pouzdro pro strojírenské stroje je vyrobeno z vysoce kvalitního vysoce ...
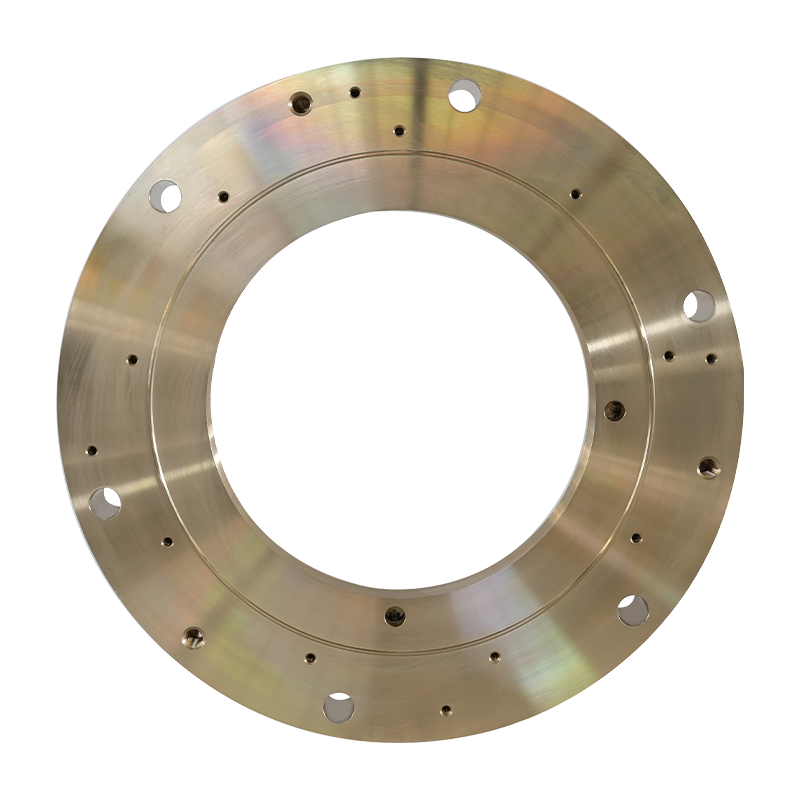
Těsnící kroužek ze slitiny mědi Marine Těsnící kroužek je klíčový těsnící prvek v lodní...
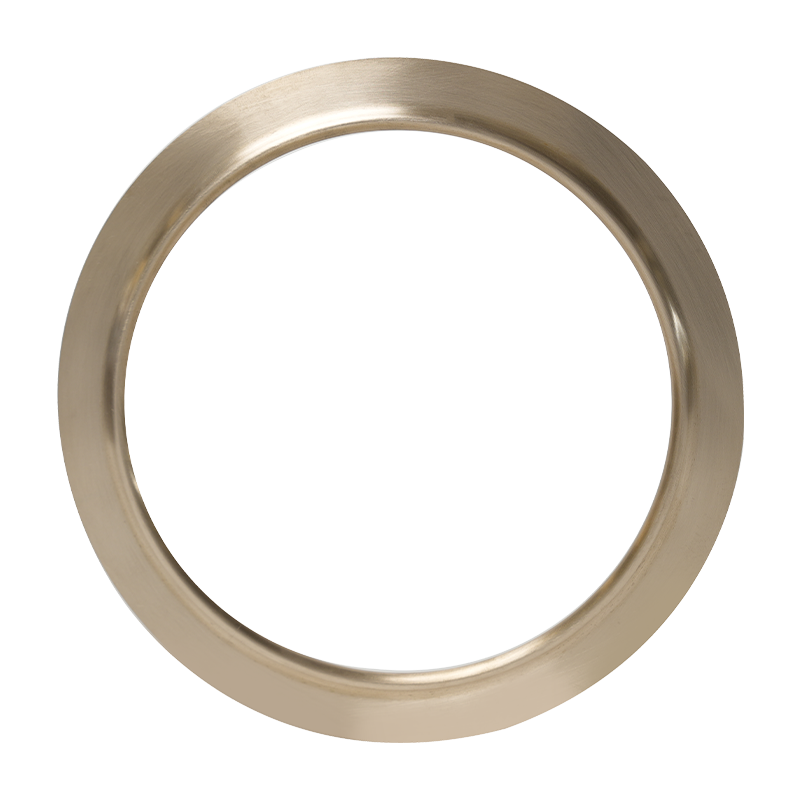
Těsnění pro pohonné zařízení Marine Copper Alloy Těsnící kroužek je vyroben z vysoce kv...
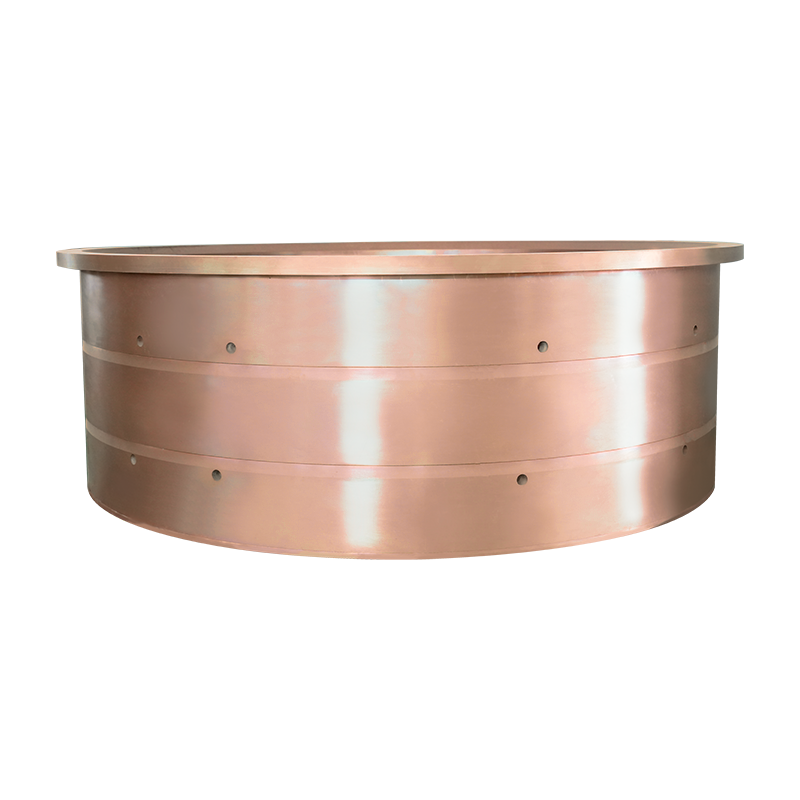
Ložisko kotevního navijáku a cínové bronzové pouzdro je navrženo pro vysoké zatížení, v...
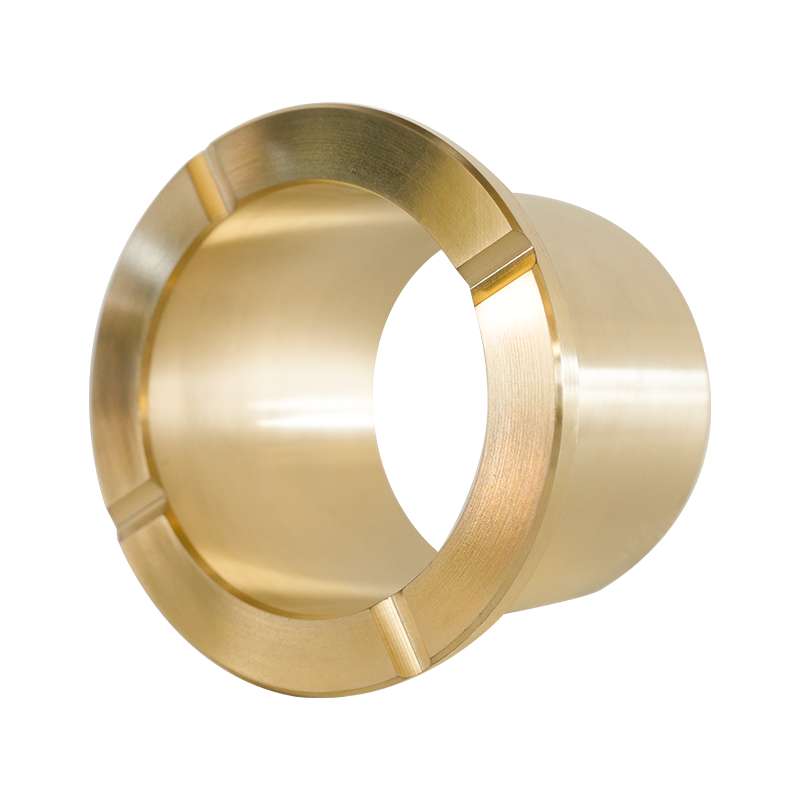
Důlní zařízení Mosazné pouzdro je speciálně navrženo pro podmínky vysokého zatížení a v...
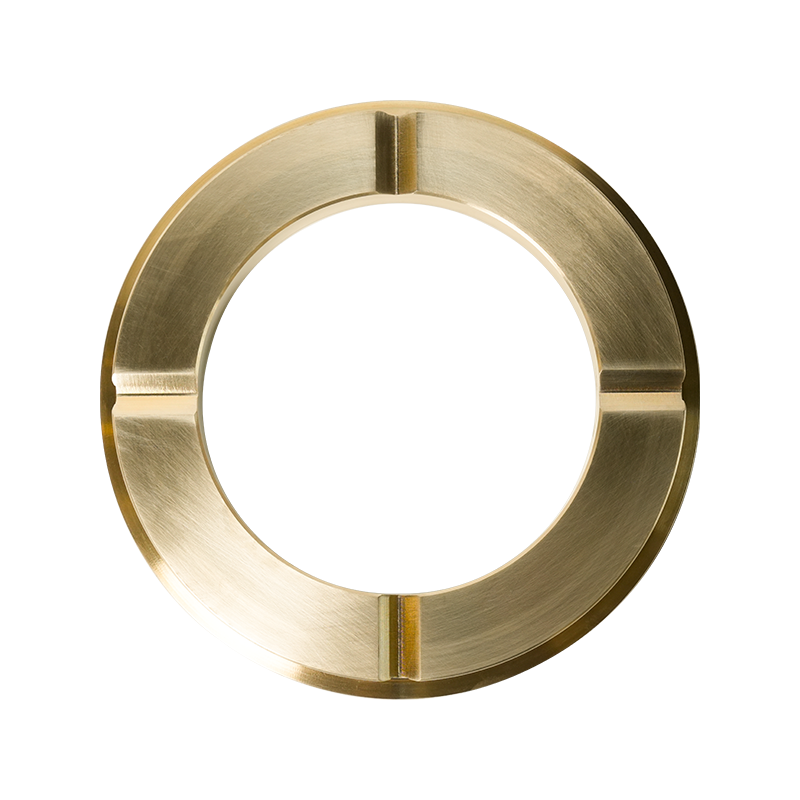
Mosazné pouzdro Engineering Machinery je speciálně navrženo pro pracovní podmínky stroj...
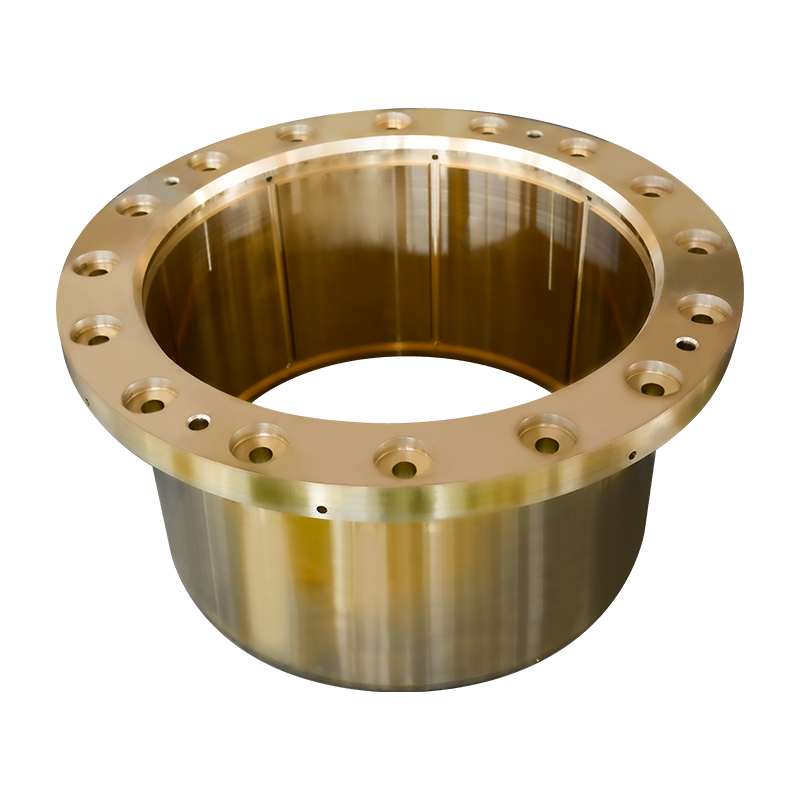
Metalurgické zařízení Mosazné pouzdro je vysoce výkonné mosazné pouzdro určené pro prac...
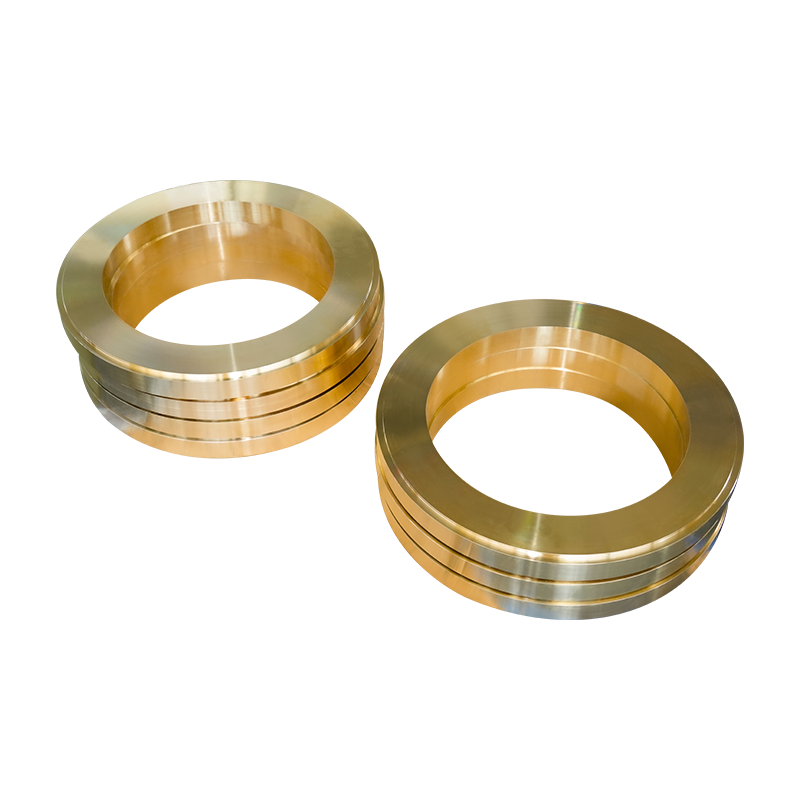
Mosazné pouzdro záďového hřídele je vysoce výkonné mosazné měděné pouzdro odolné proti ...
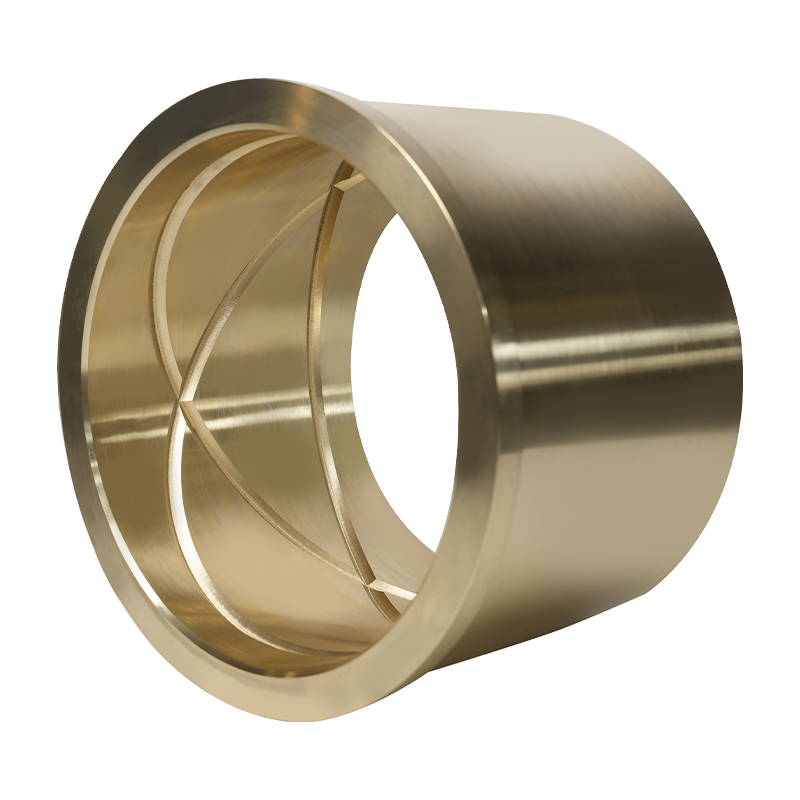
Hliníkové bronzové pouzdro pro převodový systém kormidla je šité na míru pro převodový ...
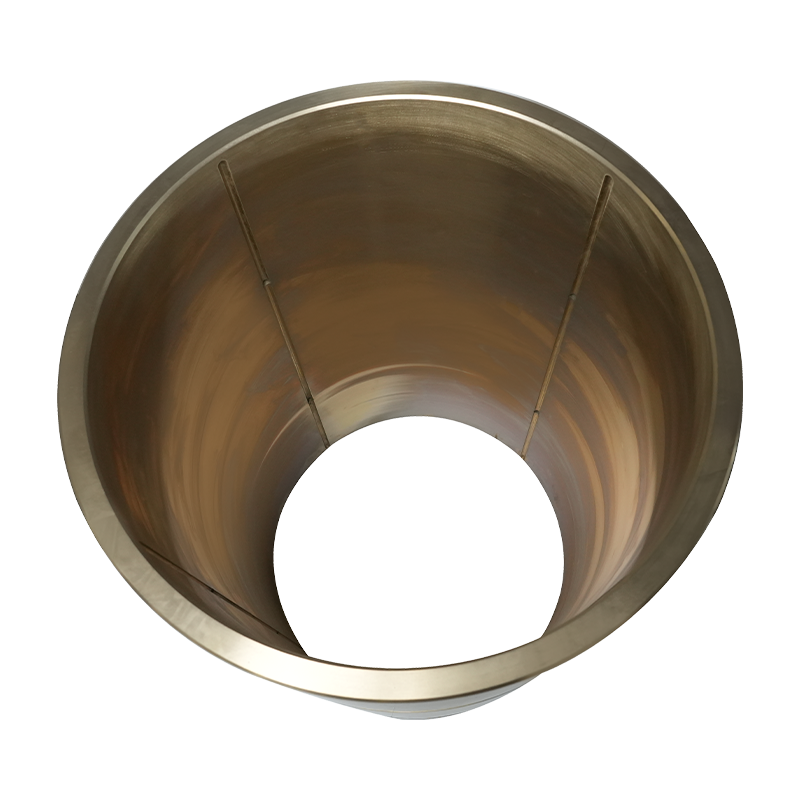
Hliníkové bronzové pouzdro pro lodní hydraulické válce a zpětnou vazbu úhlu kormidla je...
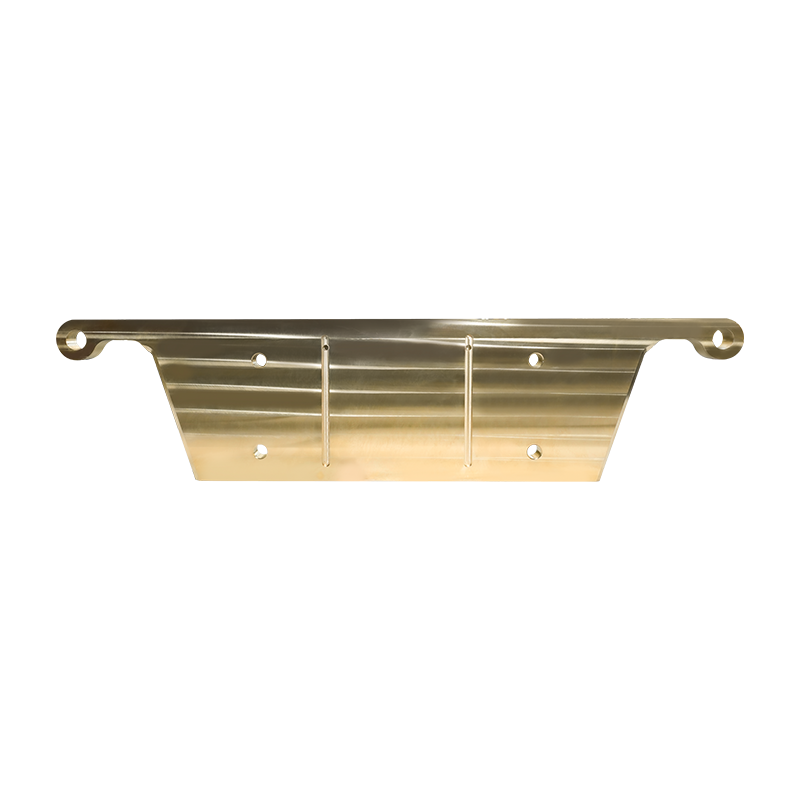
Důlní zařízení Brass Plate je vyrobeno z vysoce kvalitního mosazného materiálu s vysoko...
autorská práva © YangZhou YiFeng Copper Products Co.,Ltd. Všechna práva vyhrazena
Čína výrobci měděných odlitků velkoobchod továrna na odlévání mědi